英文
西语
波兰语
日语
新闻中心
主页
>
新闻中心
> 行业新闻
热门新闻
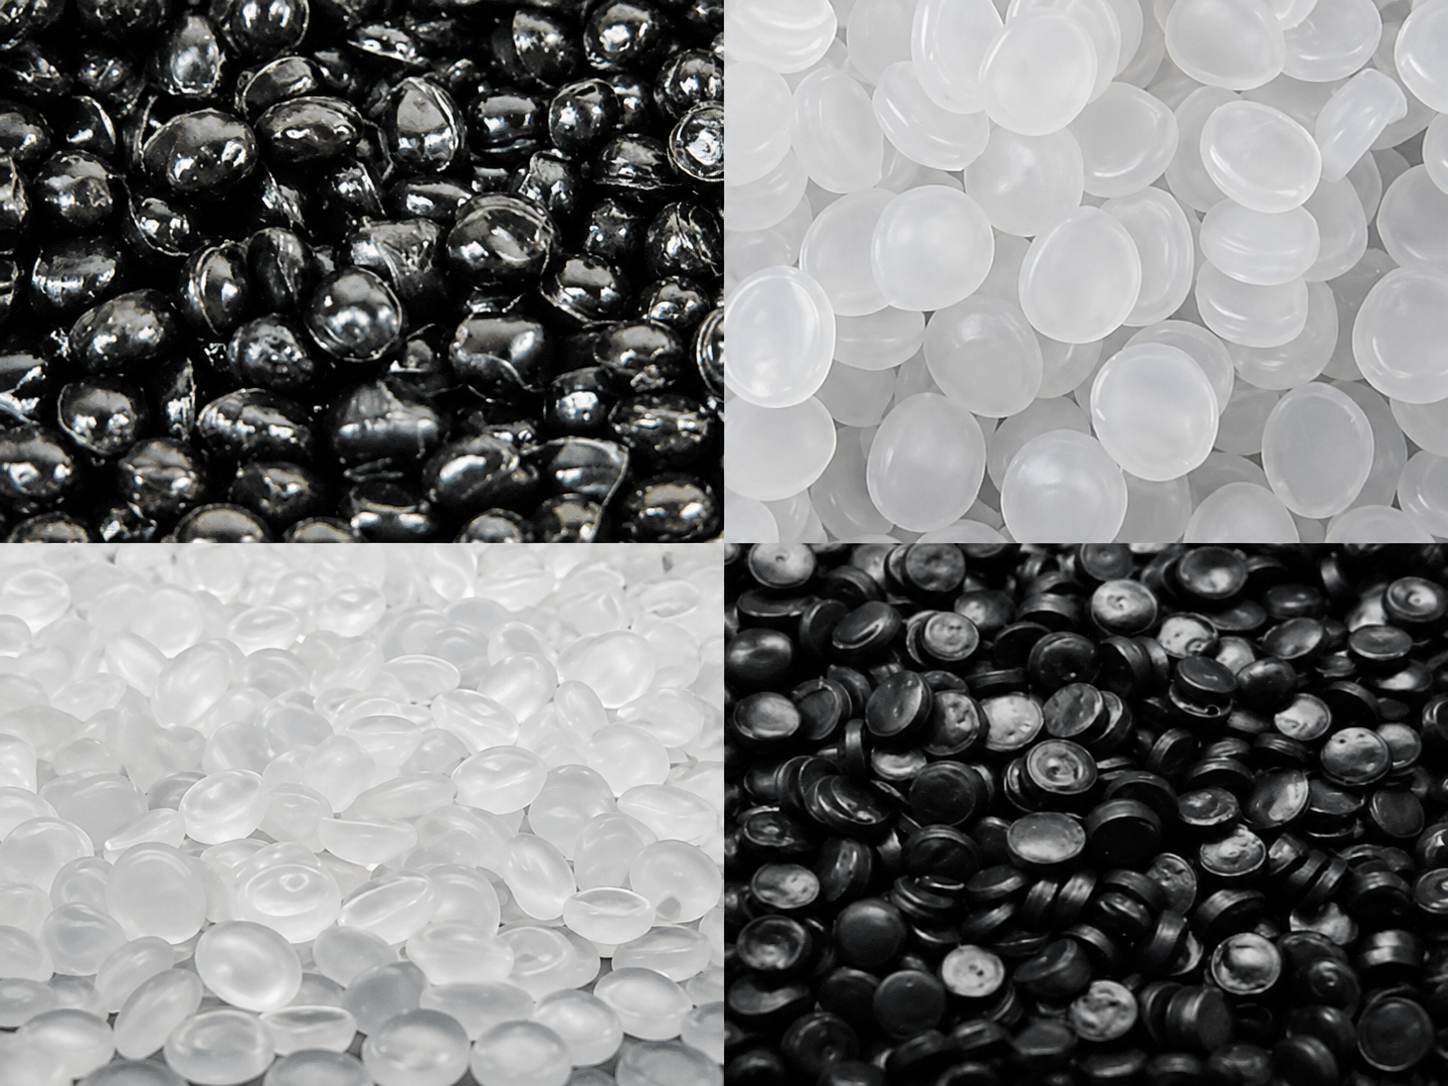
再生塑料粒子国际行情对泡沫回收行业的影响
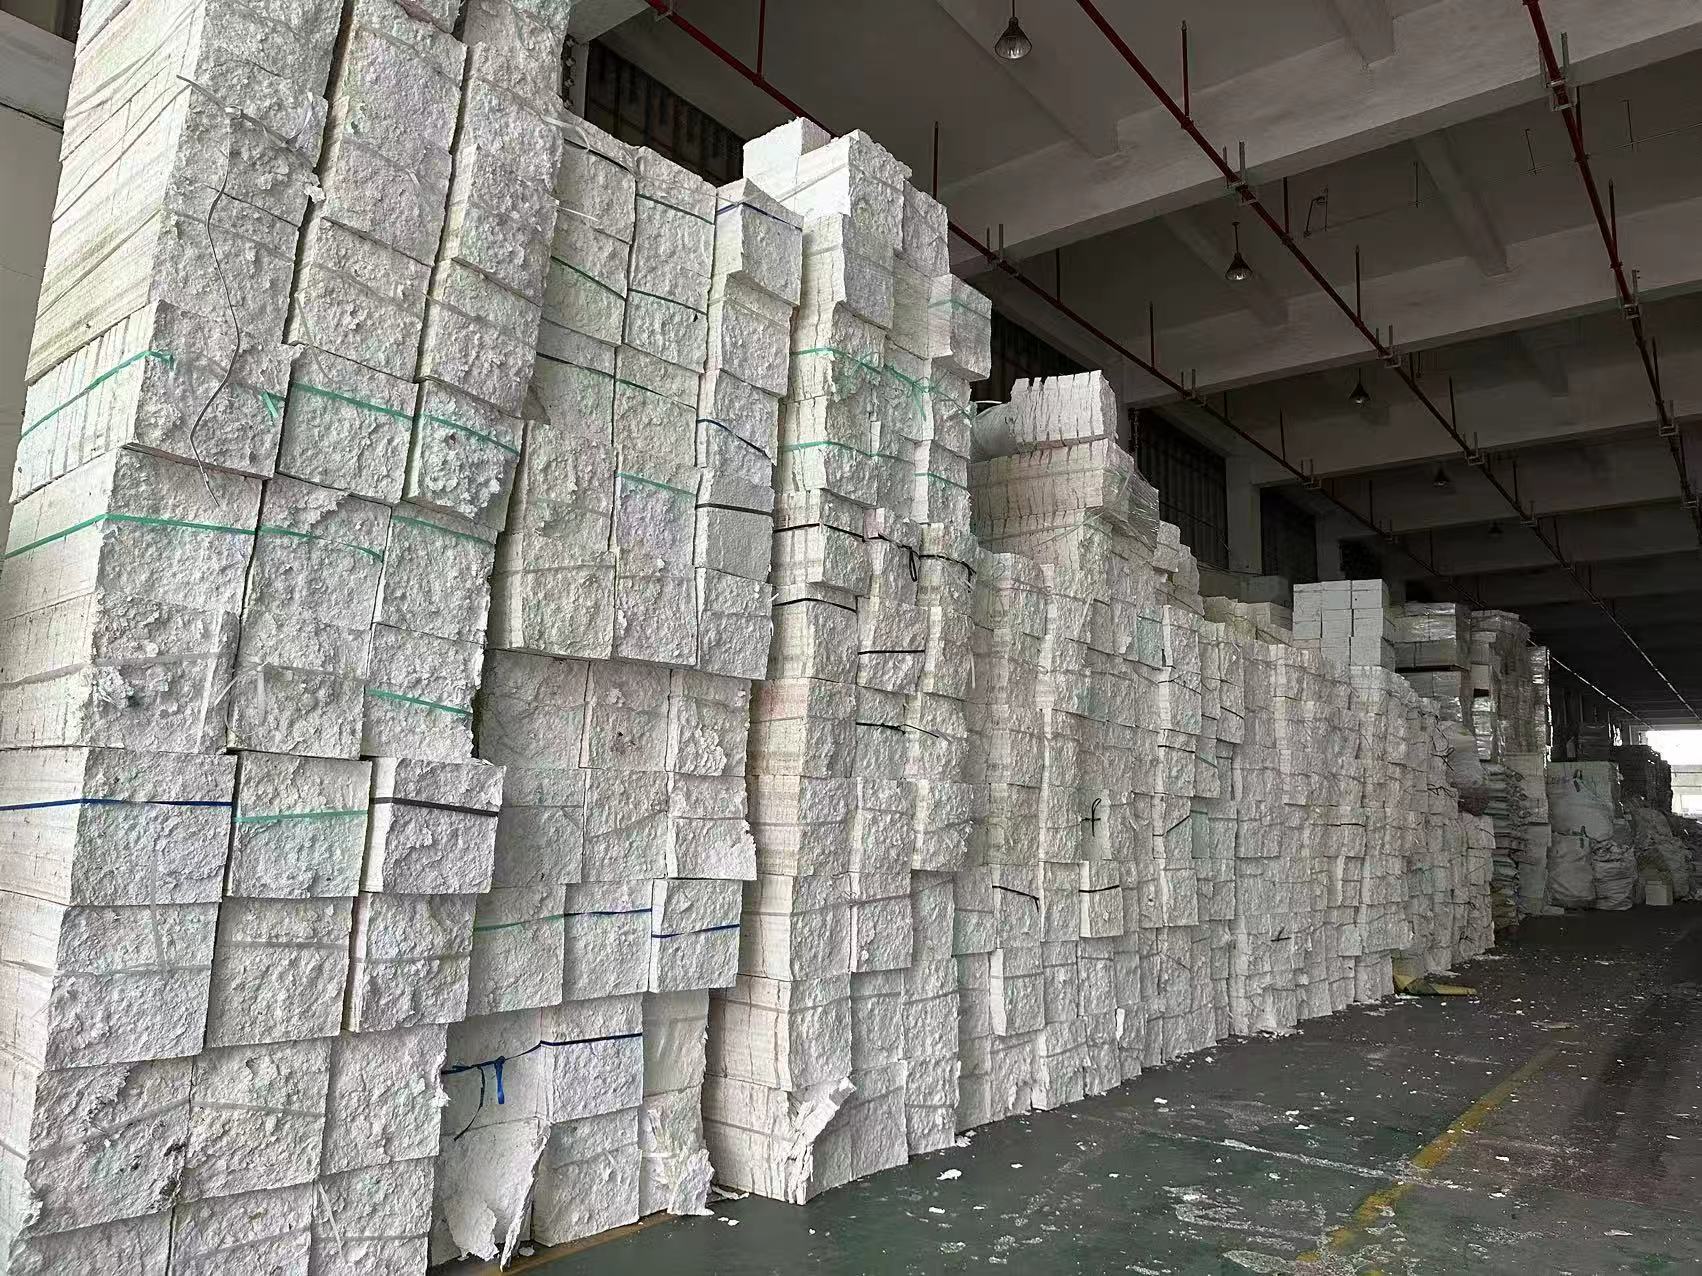
泡沫回收再利用是再生资源中重要一环
更多新闻
江苏EPS加工设备生产厂家有哪些设备?EPS泡沫处理怎么选?
不同塑料类型的造粒设备选择指南
饮料瓶脱水机与PET瓶打包机如何配合使用,提升PET瓶回收前端效率?
EPS、EPE包装生产边角料怎么处理?工厂内回收与减容要点
2026-09-23 08:46:22
作者: GREENMAX
下一篇:江苏EPS加工设备生产厂家有哪些设备?EPS泡沫处理怎么选?
相关机器推荐
英科再生GREENMAX EPE珍珠棉热熔机M-C100
英科再生GREENMAX泡沫冷压机Z-C100
英科再生EPS热熔冷压料造粒线
<p dir="auto" data-start="67" data-end="176" class="PDq2pG_selectionAnchorContainer">在EPS、EPE包装材料生产过程中,成型、裁切、冲切等环节会持续产生边角料、不良品和剩余片材。很多企业最先关注的是“每天会产生多少公斤废料”,但真正给现场带来压力的,往往不是重量,而是这些低密度发泡材料不断增加的体积。<span aria-hidden="true" class="PDq2pG_selectionAnchor"></span></p><p dir="auto" data-start="178" data-end="306">上午刚清理完一批,下午生产线又会继续产生新的边角料。只要生产持续进行,废料就会不断占用周转箱、暂存区甚至操作空间。对于包装材料生产企业来说,EPS、EPE边角料处理不能一直等到“堆满了再说”,而要尽早考虑怎么收集、怎么减容,以及怎样减少废料在厂内反复搬运。</p><p dir="auto" data-start="308" data-end="372" style="text-align: center;"><strong data-start="308" data-end="344"></strong><img src="/uploads/content/2026/09-23/bd69423306a8b4fa8de60664485ec99b.png" alt="EPS废料分拣输送现场.png"/><code data-start="351" data-end="372"></code></p><h3 data-section-id="1csuklj" dir="auto" data-start="374" data-end="392"><span style="color: #00B0F0;"><strong>生产边角料为什么会越堆越多?</strong></span></h3><p dir="auto" data-start="394" data-end="486">EPS、EPE边角料的一个明显特点,就是重量不大,但占用空间很快。小块EPS裁切料、大型成型不良品、EPE薄片、冲切框料和厚块废料,虽然实际重量可能有限,却很容易占满回收箱和暂存区域。</p><p dir="auto" data-start="488" data-end="593">因此,包装工厂判断废料处理压力时,不能只看“每天产生多少公斤”,还要看回收箱多久会装满、暂存区一天需要整理几次。如果操作人员已经需要频繁把边角料从生产线附近搬到其他区域,说明废料处理开始影响正常生产和厂内物流。</p><p dir="auto" data-start="595" data-end="646">很多时候,真正需要判断的不是“这些废料有没有回收价值”,而是按照目前的产废速度,现有空间还能支撑多久。</p><h3 data-section-id="8gr6ij" dir="auto" data-start="648" data-end="665"><span style="color: #00B0F0;"><strong>生产端处理可以减少重复搬运</strong></span></h3><p dir="auto" data-start="667" data-end="747">和外部回收来的混合泡沫相比,生产边角料的来源通常比较固定。哪台设备产生EPS,哪个工序产生EPE,废料是什么尺寸、通常在什么时间段出现,工厂一般都比较容易掌握。</p><p dir="auto" data-start="749" data-end="844">这意味着,很多边角料没有必要先从生产区域搬到大型废料仓,再等待集中处理。如果同一区域每天持续产生大量泡沫废料,可以优先考虑在距离产废位置较近的区域完成收集和减容,减少松散泡沫在厂内反复转运。</p><p dir="auto" data-start="846" data-end="931">对包装生产企业来说,减容的意义也不只是减少最后一次外运。废料从生产线出来后,如果能够尽快从松散状态变成更容易存放和搬运的状态,日常整理、暂存和厂内转运的压力也会随之降低。</p><h3 data-section-id="1bq4uo1" dir="auto" data-start="933" data-end="953"><span style="color: #00B0F0;"><strong>EPS和EPE的进料状态并不一样</strong></span></h3><p dir="auto" data-start="955" data-end="1044">EPS和EPE虽然都属于包装发泡材料,但进入减容设备时,两种材料的状态并不完全相同。EPS裁切料和成型不良品相对容易破碎,大块材料经过前端处理后,也更容易形成稳定的连续进料状态。</p><p dir="auto" data-start="1046" data-end="1151">EPE则需要更多关注厚度、尺寸和回弹性。薄片、卷材边料、冲切框料以及较厚的EPE块料,在实际进料时可能表现出明显差异。有些EPE材料人工压下去后会很快回弹,如果只提供“每天产生多少公斤”,很难判断实际处理难度。</p><p dir="auto" data-start="1153" data-end="1236">因此,在评估EPE边角料处理方案时,除了日产量,最好同时提供实际废料照片、厚度、单件尺寸,以及废料是连续产生还是集中产生。这些信息往往比单独一个重量数据更有参考价值。</p><p dir="auto" data-start="1238" data-end="1305" style="text-align: center;"><strong data-start="1238" data-end="1274"></strong><img src="/uploads/content/2026/09-23/3be8687358b6cdc15d9c073f452498b0.png" alt="GREENMAX设备处理大量EPE废料.png"/><code data-start="1281" data-end="1305"></code></p><h3 data-section-id="c8hs0r" dir="auto" data-start="1307" data-end="1326"><span style="color: #00B0F0;"><strong>是否需要破碎,要看实际进料情况</strong></span></h3><p dir="auto" data-start="1328" data-end="1393">不是所有EPS、EPE边角料都需要增加破碎机。如果裁切料本身尺寸较小,可以比较稳定地进入减容设备,就没有必要额外增加一道破碎工序。</p><p dir="auto" data-start="1395" data-end="1521">但如果大型成型不良品每次都要由操作人员先折断、踩压或者切小后才能投入,或者不规则边角料经常卡在进料位置、影响连续处理,那么前端破碎就有实际意义。这里破碎的目的并不只是把材料“弄小”,而是减少废料尺寸差异,让后续进料更加稳定,同时减少人工整理和等待时间。</p><p dir="auto" data-start="1523" data-end="1582">对于持续产生边角料的生产企业来说,是否需要破碎,最终还是要看现有进料方式有没有明显增加人工操作,或者影响设备连续运行。</p><h3 data-section-id="1m1qltu" dir="auto" data-start="1584" data-end="1607"><span style="color: #00B0F0;"><strong>日产量相同,设备所需处理能力也可能不同</strong></span></h3><p dir="auto" data-start="1609" data-end="1659">设备选型中一个容易被忽略的问题,是“每天产生多少公斤”和“设备每小时需要处理多少公斤”并不是一回事。</p><p dir="auto" data-start="1661" data-end="1768">例如,两家工厂每天产生相同重量的EPS或EPE边角料,一家准备在8小时生产过程中边生产边处理,另一家则计划等生产结束后,用1小时集中处理当天全部废料。虽然日产量一样,但两种处理方式对设备瞬时处理能力的要求明显不同。</p><p dir="auto" data-start="1770" data-end="1868">前一种更关注设备能否跟上生产节奏,后一种则需要在较短时间内清理掉一天积累的废料。因此,企业在评估设备时,除了日产量,还需要确认每天产废持续多长时间、是否存在明显高峰,以及准备连续处理还是集中处理。</p><p dir="auto" data-start="1870" data-end="2020">英科再生旗下GREENMAX曾为一家波兰EPE生产企业提供<a href="https://www.intcorecycling.cn/paomolingyaji/1116" target="_blank">APOLO C100</a>和C50,用于泡沫废料处理。<span class="contents" data-content-reference-start="1923" data-content-reference-end="1955"></span> 对这类生产型EPE废料来说,先确认实际物料状态和日常处理安排,再讨论设备配置,会比单纯按日产量匹配型号更接近真实工况。</p><h3 data-section-id="lnot29" dir="auto" data-start="2022" data-end="2041"><span style="color: #00B0F0;"><strong>清运频率会直接影响厂内减容需求</strong></span></h3><p dir="auto" data-start="2043" data-end="2144">除了产废量,还要看外部回收商多久来清运一次。如果边角料每天都在产生,但回收企业一周只来一次,那么工厂就需要为这一周累计下来的松散泡沫预留足够空间。即使每天实际重量并不大,也可能先出现暂存空间不足的问题。</p><p dir="auto" data-start="2146" data-end="2195">反过来,如果回收频率高,工厂本身又有充足的废料暂存区域,那么配置减容设备的紧迫程度可能没有那么高。</p><p dir="auto" data-start="2197" data-end="2274">因此,判断是否需要厂内减容,可以同时看三个条件:<strong data-start="2221" data-end="2246">废料产生速度、现有暂存空间和实际清运频率。</strong> 相比只看日产量,这三个条件更能反映生产现场的真实压力。</p><p dir="auto" data-start="2276" data-end="2330" style="text-align: center;"><strong data-start="2276" data-end="2303"></strong><img src="/uploads/content/2026/09-23/de3902d782741fe69f1c4116aeea8b17.png" alt="减容后的EPS块.png"/><code data-start="2310" data-end="2330"></code></p><h3 data-section-id="18hrr0" dir="auto" data-start="2332" data-end="2348"><span style="color: #00B0F0;"><strong>减容前先确认下游接收要求</strong></span></h3><p dir="auto" data-start="2350" data-end="2455">如果减容后的材料最终准备交给外部回收企业,设备确定之前最好先确认对方的接收要求。EPS和EPE是否需要分开,胶带、薄膜和纸标签需要清理到什么程度,减容后的材料状态有没有要求,这些都会影响工厂前端怎么收集和处理。</p><p dir="auto" data-start="2457" data-end="2555">如果下游明确要求EPS和EPE分开,那么从生产端开始分类,通常比后期再从混合料中分选更高效。如果回收商不接受含有较多杂质的材料,那么这些问题也应该在减容之前处理,而不是等废料已经减容完成后才返工。</p><p dir="auto" data-start="2557" data-end="2617">对包装材料生产企业来说,更合理的顺序通常是:<strong data-start="2579" data-end="2617">先确认边角料最终去向,再决定怎么收集、是否需要破碎以及什么时候减容。</strong></p><h3 data-section-id="151p06x" dir="auto" data-start="2619" data-end="2640"><span style="color: #00B0F0;"><strong>哪些情况说明现有处理方式需要调整?</strong></span></h3><p dir="auto" data-start="2642" data-end="2733">如果废料区几乎每天都需要重新整理,操作人员频繁搬运大体积泡沫,大型边角料每次都需要人工切小,或者回收商还没到厂,暂存空间就已经不够,说明目前的边角料处理方式已经开始影响正常生产管理。</p><p dir="auto" data-start="2735" data-end="2813">这时企业需要解决的往往不是“再找一个地方堆废料”,而是重新梳理废料从生产线出来后的处理路径:在哪里收集、是否需要破碎、什么时候减容,以及多久进入下一步回收。</p><p dir="auto" data-start="2815" data-end="2868">对于持续产生EPS、EPE包装边角料的企业来说,尽早把这条处理流程理顺,往往比单纯增加废料暂存空间更实际。</p><p dir="auto" data-start="2870" data-end="2945">如果您正在评估EPS、EPE包装生产边角料的处理方案,可以提供废料照片、尺寸、日产量、产废时间和当前清运频率,英科再生可结合实际工况提供设备配置建议。</p>