英文
西语
波兰语
日语
新闻中心
主页
>
新闻中心
> 公司新闻
热门新闻
加大泡沫回收力度,缩短塑料循环周期
更多新闻
泡沫废料占地又难运输,企业为什么越来越重视现场减容?
夏季施工期来临,XPS保温板边角料为什么要尽快回收减容?
英科再生不仅出售泡沫热熔机也可回购泡沫热熔饼块
EPE珍珠棉边角料要不要先破碎?压缩块回弹如何处理?
2026-09-08 12:46:07
作者: GREENMAX
上一篇:泡沫冷压机厂家如何选?采购废泡沫压缩机要关注哪些方面?
下一篇:泡沫废料占地又难运输,企业为什么越来越重视现场减容?
相关机器推荐
英科再生GREENMAX泡沫冷压机Z-C300
英科再生GREENMAX泡沫热熔机M-C300
英科再生GREENMAX泡沫压缩机A-C300
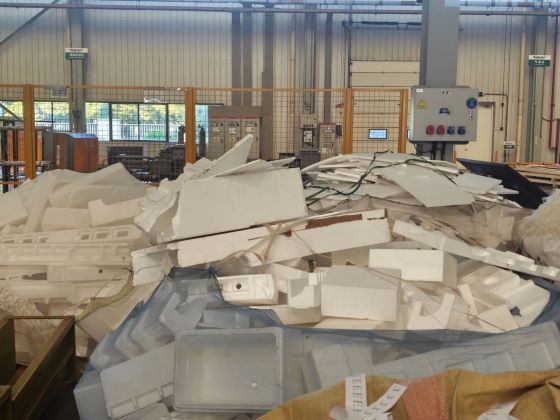
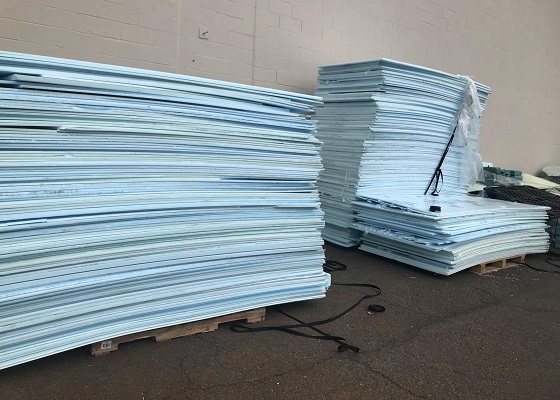
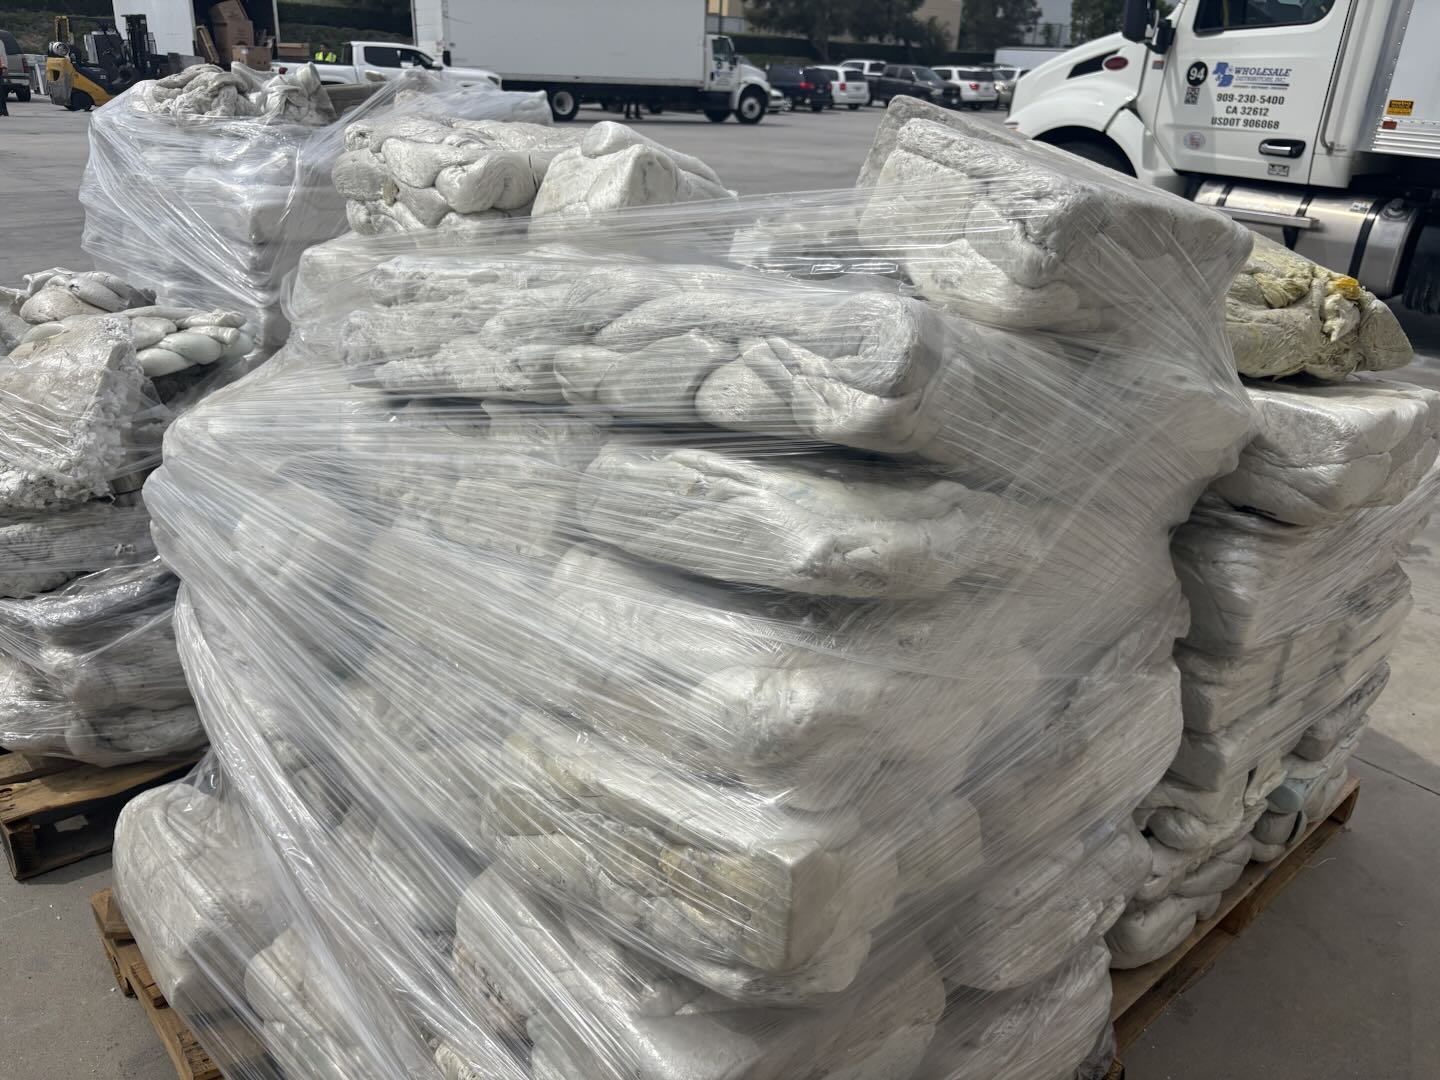
<p>EPE珍珠棉在裁切、冲压和成型后,会留下片材边料、长条料、冲切框架和不合格品。它们都属于EPE边角料,进入设备时的表现却不一样:小块料可能直接进入压缩机,大片材容易搭在进料口,长条料则可能相互缠结,影响送料。</p><p>选择处理设备时,不能只看每天产生多少公斤废料。还需要弄清楚现有边角料能否持续进入设备,以及压出的料块在冷却、搬动后能否保持形状。这两个问题会直接影响是否需要前端破碎,以及后端采用什么减容方式。</p><p style="text-align: center;"><img src="/uploads/content/2026/09-28/7a33cb2ef234ae43152882a3970c5d5f.jpg" alt="珍珠棉松料.jpg"/></p><h2><span style="color: #0070C0;"><strong>先看实际进料,再决定是否破碎</strong></span></h2><p>判断EPE是否需要破碎,不能只凭最大一块废料的尺寸。更有参考价值的是取几类日常产生的边角料,按工厂准备采用的方式实际投料,看看设备能否持续接料。</p><p>如果裁切下来的小块料可以顺利进入设备,操作人员只需正常补料,就不一定需要单独配置破碎机。但如果大片材经常横搭在进料口,冲切框架互相钩连,每投一批都要停下来整理,前端破碎就能减少这些不规则形状对送料的影响。</p><p>长条料和厚块料也要分开看。长条料可能在输送过程中缠结;厚块料即使能放进料口,也未必容易被设备持续咬入。试机时如果把所有废料混在一起,很难看清问题究竟出在哪一类材料上。因此,最好分别准备主要生产边料和少量难处理的大件、不规则件。</p><p>破碎后的料也需要继续观察。如果破碎机持续出料,压缩机却来不及接收,物料仍会在两台设备之间堆积。破碎的目的不是尽可能把EPE打细,而是让后续送料更稳定,并与压缩设备的处理速度衔接。</p><h2><span style="color: #0070C0;"><strong>为什么EPE压缩后还会松开?</strong></span></h2><p>EPE具有较强的回弹性。刚从设备中推出的料块看起来已经成型,放置一段时间后,边缘仍可能翘起或松开。因此,不能只凭刚出料时的外观判断减容效果。</p><p>针对EPE这类材料,<a href="https://www.intcorecycling.cn/paomolingyaji/1101?utm_source=chatgpt.com" style="text-decoration: underline;"><strong>GREENMAX ZEUS泡沫压缩机</strong></a>在机械挤压的基础上,通过出料阶段的表面热熔辅助压缩料定型。这种方式处理的是料块表层,并不是将整块EPE完全熔化。具体能形成什么状态的压缩块,仍要通过实际废料测试确认。</p><p>看压缩效果时,除了观察出料是否连续,还要等料块冷却后检查边缘和切面。如果表面相对完整,切开后内部却明显松散,或者正常搬动时容易散块,就需要进一步调整处理方式。照片可以展示压缩块的外观,但不能代替实际物料的出料和放置测试。</p><p>料块松散也未必只是温度问题。如果进料时而集中、时而中断,或者同一批料里混有差异很大的薄片和厚块,出料状态也可能不稳定。找原因时,应把进料过程和松散发生的位置一起看,再判断是先调整送料、前端破碎,还是压缩和定型环节。</p><p style="text-align: center;"><img src="/uploads/content/2026/09-28/916333ecbf5b90f418f9611e115fe975.jpg" alt="珍珠棉冷压料.jpg"/></p><h2><span style="color: #0070C0;"><strong>怎样试机,结果才接近日常生产?</strong></span></h2><p>只拿最容易处理的小块料试机,结果往往过于理想。假如工厂平时以薄片边料为主,但每班还会产生一些大型冲切框架,那么两类材料都应该参加测试。尤其要带上那些平时需要人工整理后才能投入的废料。</p><p>试机不必只盯着设备运行时的处理量。投料过程中,如果操作人员不断把架在进料口的片材拨开,说明进料还没有真正顺畅;如果换成长条料后容易缠结,问题则出在材料形状与送料方式的匹配上。到了出料阶段,还要看料块是否连续、外形是否稳定。料块冷却后再检查边缘和切面,才能知道刚出料时的成型状态能否保持。</p><p>这些观察也有助于判断标称处理能力是否适用于本厂。即使每天产生的EPE重量相同,以小块边角料为主和以大片框架料为主的两家工厂,实际投料节奏也可能不同。</p><p>如果方案包含破碎机和压缩机,最好把两道工序连起来试。单独测试两台设备都能处理EPE,还不能说明它们接在一起后不会堆料。破碎料采用什么方式送入压缩机、前端出料是否超过后端接料速度,都应在连续运行中确认。</p><h2><span style="color: #0070C0;"><strong>根据问题调整设备配置</strong></span></h2><p>试机后的判断通常比较清楚。如果小块料可以持续进料,压缩块冷却后也能保持形状,就可以评估直接压缩。如果大片材和框架料反复架在进料口,则应优先处理尺寸和送料问题。</p><p>如果进料一直顺畅,料块却在冷却后松散,重点应放在压缩和表面定型效果上;单纯增加破碎机,未必能解决回弹。相反,如果压缩机出料正常,但破碎料一直积在两台设备之间,就需要重新匹配破碎、输送和压缩的速度。</p><p>对于EPE生产企业,较有效的选型方法是提供实际废料照片、片材厚度、最大单件尺寸,并用常见料和难处理的料一同试机。这样才能判断破碎环节是否必要,以及所选减容方式能否处理工厂每天真正产生的边角料。</p>